

فنکشنل پروٹو ٹائپ کی تشکیل مصنوعات کی ترقی کی زندگی میں ایک اہم مرحلہ ہے۔ اجزاء کے ل high اعلی طاقت - سے - وزن تناسب ، بہترین تھرمل چالکتا ، اور اچھی مشینی صلاحیت کی ضرورت ہوتی ہے ، ایلومینیم ایک اہم مادی انتخاب کے طور پر کھڑا ہے۔ یہ گائیڈ سی این سی مشینی کے ذریعہ ایلومینیم پروٹوٹائپس کو کامیابی کے ساتھ تیار کرنے کے لئے بنیادی تحفظات کا ایک جامع جائزہ فراہم کرتا ہے ، جو ایک منقطع مینوفیکچرنگ عمل ہے۔
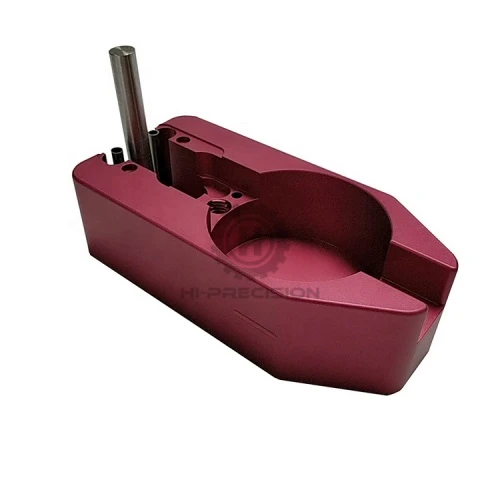
ایلومینیم پروٹو ٹائپ کے لئے مادی انتخاب
مناسب ایلومینیم کھوٹ کا انتخاب پہلا اور سب سے اہم اقدام ہے۔ متعدد درجات عام طور پر سی این سی مشینی میں لگائے جاتے ہیں ، ہر ایک الگ الگ خصوصیات کے ساتھ۔
- 6061:یہ پروٹو ٹائپنگ اور عمومی - مقصد کی ایپلی کیشنز کے لئے سب سے زیادہ استعمال شدہ ایلومینیم کھوٹ ہے۔ یہ طاقت ، ویلڈیبلٹی ، اور سنکنرن مزاحمت کا ایک اچھا امتزاج پیش کرتا ہے۔ اس کی عمدہ مشینی اس کو ایک ورسٹائل اور لاگت - کو پروٹوٹائپس کی ایک وسیع رینج کے لئے موثر انتخاب بناتی ہے۔
- 7075:اس کی بہت زیادہ طاقت کے لئے جانا جاتا ہے ، بہت سے اسٹیلوں کے مقابلے میں ، 7075 اعلی - تناؤ کے ساختی اجزاء کے لئے مثالی ہے ، جیسے ایرو اسپیس یا اعلی - پرفارمنس آٹوموٹو ایپلی کیشنز میں۔ تاہم ، اس میں 6061 سے کم سنکنرن مزاحمت ہے اور یہ کم ویلڈیبل ہے۔
- 2024:یہ کھوٹ اعلی طاقت اور اچھی تھکاوٹ کے خلاف مزاحمت فراہم کرتا ہے لیکن اس وقت تک خراب سنکنرن مزاحمت کو ظاہر کرتا ہے جب تک کہ یہ پہنے یا انوڈائزڈ نہ ہو۔ یہ اکثر ایرو اسپیس ڈھانچے میں استعمال ہوتا ہے۔
- 5052:اس کی اعلی سنکنرن مزاحمت سے ممتاز ، خاص طور پر سمندری ماحول میں ، 5052 میں 6061 سے زیادہ تھکاوٹ کی طاقت ہے لیکن یہ گرمی نہیں ہے - قابل علاج ہے۔ یہ عام طور پر شیٹ میٹل پارٹس کے لئے استعمال ہوتا ہے۔
انتخاب پروٹو ٹائپ کی عملی ضروریات کے محتاط تجزیہ پر مبنی ہونا چاہئے ، بشمول مکینیکل بوجھ ، ماحولیاتی نمائش ، اور پوسٹ - پروسیسنگ کی ضروریات۔
سی این سی مشینی عمل
سی این سی مشینی میں کئی عین مطابق ، کمپیوٹر - کنٹرول شدہ منقطع طریقوں کو شامل کیا گیا ہے۔ ایلومینیم کے لئے دو بنیادی عمل گھسائی کرنے اور موڑ رہے ہیں ، جو اکثر ملٹی - محور مشینوں پر مجموعہ میں استعمال ہوتے ہیں۔
- سی این سی ملنگ:اس عمل میں اسٹیشنری ورک پیس سے مواد کو ہٹانے کے لئے ملٹی - پوائنٹ کاٹنے والے ٹولز کو گھومانا شامل ہے۔ یہ پیچیدہ جیومیٹریوں ، جیبوں ، سلاٹوں ، اور متناسب سطحوں کو بنانے کے لئے مثالی ہے . 3- محور ملنگ معیاری ہے ، جبکہ 4 اور 5 محور مشینی ایک ہی سیٹ اپ میں انتہائی پیچیدہ حصوں کی تیاری کی اجازت دیتی ہے ، وقت اور ممکنہ غلطیوں کو کم کرتی ہے۔
- سی این سی ٹرننگ:یہ عمل ورک پیس کو گھوماتا ہے جبکہ ایک واحد - پوائنٹ کاٹنے والا ٹول مواد کو ہٹاتا ہے۔ یہ بنیادی طور پر بیلناکار یا مخروطی حصوں کی تیاری کے لئے استعمال ہوتا ہے۔ چہرے ، بورنگ ، اور تھریڈنگ جیسے کاروائیاں مؤثر طریقے سے لیتھ پر انجام دی جاتی ہیں۔
جدید مشین کی دکانیں اکثر سی این سی ٹرننگ مراکز کو ایک آپریشن میں مکمل پیچیدہ حصے تیار کرنے کے لئے مربوط ملنگ کی صلاحیتوں (مل - ٹرن سینٹرز) کے ساتھ ملازمت کرتی ہیں۔
مینوفیکچریبلٹی (ڈی ایف ایم) اصولوں کے لئے ڈیزائن
آپ کے ایلومینیم پروٹو ٹائپ کے مینوفیکچریبلٹی ، لاگت اور لیڈ ٹائم کو بہتر بنانے کے لئے ڈی ایف ایم اصولوں پر عمل کرنا ضروری ہے۔
- اندرونی ریڈی:تمام داخلی عمودی کونوں میں رداس ہونا چاہئے۔ تجویز کردہ رداس صاف ٹول کے راستے کی اجازت دینے اور آلے کے ٹوٹنے سے بچنے کے لئے مطلوبہ ٹول رداس سے قدرے بڑا ہونا چاہئے۔
- دیوار کی موٹائی:حصے کی مسخ ، مشینی کے دوران چہچہانا اور ممکنہ ناکامی کو روکنے کے لئے ضرورت سے زیادہ پتلی دیواروں سے پرہیز کریں۔ عام طور پر 0.8 ملی میٹر کی دیوار کی موٹائی کی سفارش کی جاتی ہے ، لیکن 1.0 ملی میٹر یا اس سے زیادہ حفاظت کا بہتر مارجن فراہم کرتا ہے۔
- سوراخ کے سائز:لاگت اور لیڈ ٹائم کو کم کرنے کے لئے جہاں بھی ممکن ہو معیاری ڈرل بٹ سائز کا استعمال کیا جانا چاہئے۔ تھریڈڈ سوراخوں کے ل thread ، دھاگے کی سالمیت کو برقرار رکھنے کے لئے سوراخ کے آس پاس کافی مواد کو یقینی بنائیں۔
- گہری گہا اور جیب:مشینی بہت گہری خصوصیات کے لئے لمبے ٹولز کی ضرورت ہوتی ہے ، جو ناکارہ ہوسکتے ہیں ، جس کی وجہ سے غلطیاں اور سطح کی ناقص ختم ہوسکتی ہے۔ گہاوں کی گہرائی کو چار گنا تک محدود رکھنا ایک اچھا عمل ہے۔
- رواداری:عملی ضروریات کی بنیاد پر رواداری کی وضاحت کریں۔ غیر ضروری طور پر سخت رواداری مشینی وقت اور لاگت میں نمایاں اضافہ کرتی ہے۔ ± 0.1 ملی میٹر کی معیاری مشینی رواداری عام طور پر بہت سے غیر - اہم خصوصیات کے ل sufficient کافی ہے۔
کلیدی پوسٹ - پروسیسنگ کے اختیارات
مشینی کے بعد ، پروٹو ٹائپ کی خصوصیات اور ظاہری شکل کو بڑھانے کے لئے مختلف پوسٹ - پروسیسنگ آپریشنز کا اطلاق کیا جاسکتا ہے۔
- ڈیبورنگ:یہ ضروری اقدام مشینی عمل سے بچا ہوا تیز کناروں اور بروں کو دور کرتا ہے ، جس سے حفاظت اور حصہ ہینڈلنگ میں بہتری آتی ہے۔
- مالا بلاسٹنگ:یہ عمل یکساں دھندلا یا ساٹن کی سطح کو ختم کرتا ہے ، جو انوڈائزنگ کے لئے سطح کی تیاری کے لئے بھی بہترین ہے۔
- anodizing:ایک الیکٹرو کیمیکل عمل جو سنکنرن مزاحمت اور سطح کی سختی کو بڑھاتا ہے۔ انوڈائزنگ کا استعمال رنگ (قسم II) کو شامل کرنے یا انتہائی سخت بنانے کے لئے بھی کیا جاسکتا ہے ، - مزاحم سطح (قسم III ، ہارڈ کوٹ) پہنیں۔
- کیمیائی فلم (کرومیٹ تبادلوں کی کوٹنگ):ایک پتلی کوندکٹو کوٹنگ کے طور پر لاگو ، یہ اچھی سنکنرن مزاحمت فراہم کرتا ہے اور پینٹ کے لئے ایک بہترین پرائمر کے طور پر کام کرتا ہے۔

آخر میں ، a کے لئے ایک کامیاب حکمت عملیCNC ایلومینیم پروٹو ٹائپہم آہنگی کے نقطہ نظر پر قبضہ: صحیح مصر کا انتخاب کرنا ، مشینی عمل کے لئے ڈیزائن کرنا ، اور مناسب تکنیک کی مناسب تکنیک کا اطلاق۔ ان بنیادی اصولوں کو سمجھنے اور اس کا اطلاق کرکے ، انجینئرز اور خریداری کے ماہرین اعلی - معیار ، فنکشنل ایلومینیم پروٹوٹائپس تیار کرنے کے لئے CNC مشینی کو مؤثر طریقے سے فائدہ اٹھاسکتے ہیں جو ڈیزائن کے ارادے کی درست طریقے سے توثیق کرتے ہیں اور وقت کو تیز کرتے ہیں - سے -} مارکیٹ۔